Características Principales:
-
Integridad del Depósito: Genera un cordón de soldadura completamente homogéneo y mecanizable, destacando por ser altamente resistente a la formación de grietas.
-
Versatilidad de Unión: Es especialmente recomendado para la soldadura disímil, permitiendo unir de manera segura piezas de hierro fundido con acero.
-
Operatividad: Ofrece una excelente adherencia y alta fluidez del metal de soldadura durante su aplicación.
Aplicaciones y Especificaciones Técnicas:
-
Sector de Mantenimiento y Reparación: Sus aplicaciones típicas abarcan la reparación de defectos en fundiciones, bloques de motor, carcasas de máquinas-herramienta, cajas de engranajes, reductores, cuerpos de bombas y cuerpos de válvulas.
-
Materiales Base: Es altamente compatible con hierro fundido gris, maleable y nodular, abarcando una amplia gama de normativas internacionales (ASTM A48, A536, DIN GG-15 a GG-40, GGG-40 a GGG-60, entre otras).
-
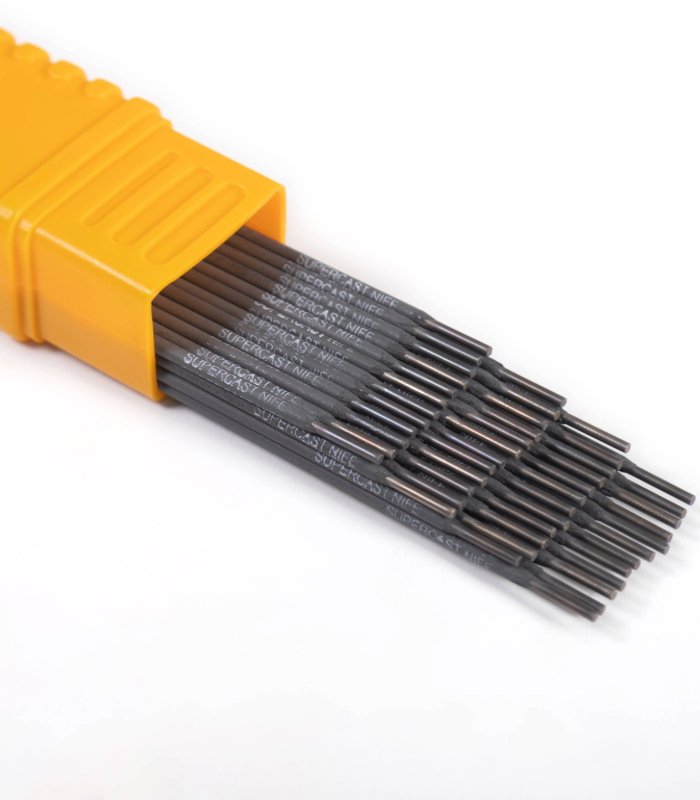
Clasificaciones: Cumple con los estándares AWS A 5.15: E NiFe-CI, DIN 8573: E NiFe- 1 BG11 e ISO 7071: NiFe 1.
-
Propiedades Mecánicas (Típicas): El metal depositado garantiza una resistencia a la tracción mayor a 480 N/mm² y una dureza de 190 HB.
-
Instrucciones Críticas de Soldadura: Requiere soldar sobre superficies completamente limpias y libres de grasa (lijado previo). Se debe reducir al mínimo la entrada de calor, manteniendo la temperatura del metal base baja (máximo 70°C) para mitigar el riesgo de grietas. El procedimiento exige depositar cordones cortos de aproximadamente 3 cm, martillarlos (golpearlos) inmediatamente, y realizar los reencendidos del arco siempre sobre el metal de soldadura.
-
Parámetros: Opera en todas las posiciones con un rango de amperaje desde 50-70 A (para 2.40 y 2.50 mm) hasta 100-130 A (para 4.00 mm).