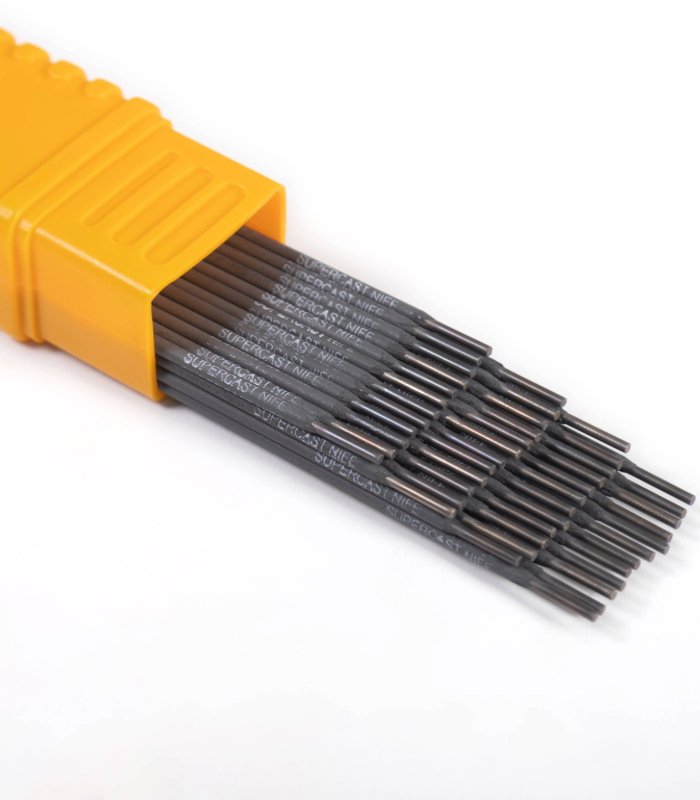
Características Principales:
-
Mecanizabilidad Superior: El cordón de soldadura depositado es sumamente blando y fácilmente mecanizable, una propiedad que se extiende incluso a la zona de fusión.
-
Operatividad Óptima: Ofrece excelentes resultados de soldadura incluso cuando se trabaja con bajos amperajes. Presenta un arco suave e intenso que genera muy pocas salpicaduras y facilita una rápida remoción de la escoria.
-
Alta Pureza: Su composición química destaca por un contenido de níquel excepcionalmente alto (97.50%), garantizando la maleabilidad del depósito.
Aplicaciones y Especificaciones Técnicas:
-
Sector de Mantenimiento: Es altamente recomendado para la soldadura de hierro fundido gris, hierro maleable y la recuperación de piezas de fundición fatigadas. Es la herramienta adecuada para la reparación o rectificación de piezas fundidas que requieran mecanizado posterior.
-
Clasificaciones: Cumple con la normativa internacional AWS A 5.15: ENI-CI.
-
Propiedades Mecánicas (Típicas): El metal depositado garantiza una resistencia a la tracción de 450 N/mm² y una dureza aproximada de 165 HB.
-
Instrucciones Críticas de Soldadura: Exige una preparación meticulosa: se debe limpiar cuidadosamente el área y retirar obligatoriamente la capa superficial de fundición del material base. El procedimiento requiere un bajo aporte de calor. El ancho del cordón no debe ser mayor al doble del diámetro del electrodo, y su longitud máxima no debe superar 10 veces dicho diámetro. Es indispensable martillar el cordón inmediatamente después de soldar para reducir la tensión residual.
-
Parámetros y Almacenamiento: Su rango de operación inicia en 50-70 A (para diámetros de 2.40 y 2.50 mm) y alcanza los 100-130 A (para 4.00 mm). Requiere un proceso de resecado a 200-250°C durante 1 hora antes de ser utilizado.